
Vidro de Nível de Óleo, Válvula de Retenção de Retorno de Óleo e Válvula de Pressão Mínima: Três Pequenas Peças que Decidem a Confiabilidade do Compressor
Resposta rápida: em um compressor de parafuso lubrificado, três pequenas peças causam mais paradas não planejadas do que a maioria das peças caras — o vidro de nível de óleo, a válvula de retenção de retorno (scavenge) de óleo na linha do separador e a válvula de pressão mínima. O vidro de nível decide se você pode confiar na leitura do nível de óleo. A válvula de retenção de retorno decide se o óleo volta para o cabeçote ou acaba na sua linha de ar. A válvula de pressão mínima decide se o separador consegue separar o óleo quando a máquina opera em baixa carga.
Todas as três falham silenciosamente. Nenhuma delas gera um código de falha por si só. E porque seus sintomas se sobrepõem quase perfeitamente aos de um elemento separador desgastado, elas são as três peças mais frequentemente substituídas por não serem substituídas — o elemento é trocado, o arraste de óleo volta seis semanas depois, e a falha real ainda está dentro do tanque. Este guia aborda o que cada peça faz, os modos de falha que vemos com mais frequência e os testes de campo que as diferenciam em menos de meia hora.
O que cada uma das três peças realmente faz
As três peças ficam a menos de um metro uma da outra na maioria dos conjuntos, e é exatamente por isso que são confundidas. Suas funções são completamente diferentes.
- Vidro de nível de óleo — uma janela para o tanque separador. Mostra o nível de óleo parado e, tão importante quanto, a condição do óleo: cor, espuma, bolhas e se o óleo está drenando após o desligamento.
- Válvula de retenção de retorno de óleo — uma válvula de retenção com mola, geralmente combinada com um orifício fixo de aproximadamente 0,8–1,5 mm, na pequena linha que retorna o óleo coletado no elemento separador para o lado de baixa pressão do cabeçote. Permite um fluxo de óleo em uma direção e bloqueia o ar comprimido na direção oposta.
- Válvula de pressão mínima — uma válvula com mola na saída do tanque que mantém uma pressão mínima (tipicamente em torno de 4–5 bar g) dentro do tanque separador, atua como uma válvula de retenção contra o fluxo de ar do reservatório e trabalha com a solenoide de purga para liberar a pressão do tanque no desligamento.
No circuito de ar e óleo, as três peças formam uma cadeia: o vidro de nível informa o inventário de óleo, a válvula de retenção de retorno mantém esse inventário circulando de volta para os mancais, e a válvula de pressão mínima mantém a pressão do tanque alta o suficiente para o elemento separador fazer seu trabalho. Quebre qualquer elo e o sintoma aparece na outra extremidade da cadeia.
Visor de óleo: leia corretamente antes de acreditar
A maioria das decisões erradas sobre o nível de óleo são erros de leitura, não falhas de peças. O nível no visor difere de 15–25 mm entre uma máquina em operação e uma parada, porque o óleo em circulação está distribuído pelo resfriador, filtro, tubulações e cabeçote. Leia durante a operação e você encherá demais; encha demais e terá arraste de óleo que parece exatamente com um separador falho.
Leia o nível com a máquina parada, pressão liberada e após cinco a dez minutos de repouso, em terreno nivelado. Então observe a aparência, não apenas a altura.
| O que você vê no visor | Causa mais provável | O que fazer |
|---|---|---|
| Nível estável, óleo de cor mel a âmbar claro | Normal | Registre em cada manutenção |
| Espuma persiste por mais de 30 s após o desligamento | Grau de óleo errado, contaminação por água ou excesso de óleo | Coletar amostra de óleo; verificar grau conforme manual |
| Bolhas contínuas durante operação, nível caindo | Ar entrando pelo lado de sucção ou linha de retorno com vazamento | Teste de pressão na linha de retorno; verifique a admissão por conexões soltas |
| Óleo escuro, opaco ou leitoso | Superaquecimento (escuro) ou condensado (leitoso) | Verifique a temperatura de descarga e drene o condensado; troque o óleo |
| Visor trincado, embaçado ou com vazamento no vedante | Envelhecimento, calor e fragilização do plástico por UV | Substitua o visor — uma leitura falsa custa um cabeçote |
| Nível correto mas a máquina ainda desarma por alta temperatura | Óleo não circulando: linha de retorno bloqueada ou válvula de retenção travada | Vá para a seção da válvula de retenção de retorno abaixo |
Os visores falham de uma segunda forma, menos óbvia: são substituídos com o comprimento ou rosca errados. Um visor com 10 mm a mais indica um nível alto, o operador drena óleo para trazer o nível de volta à faixa, e a máquina opera com 10 mm a menos por meses. Sempre use o número da peça original, não apenas o tamanho da rosca, e verifique se o visor fica na mesma profundidade na parede do tanque.
Válvula de retenção de retorno de óleo: o menor orifício da máquina
O elemento separador coleta a névoa de óleo e a drena na forma de gotículas. Essas gotículas não conseguem retornar sozinhas ao cabeçote, então uma pequena linha — geralmente com um tubo de visão ou um trecho curto de cobre — as conduz da base do elemento até um ponto de baixa pressão no lado de sucção. Duas coisas ficam nessa linha: uma válvula de retenção e um orifício calibrado.
O orifício é o ponto central. Ele deve ser pequeno o suficiente para permitir apenas um filete de óleo (alguns litros por hora) e para que quase nenhum ar comprimido escape de volta para a sucção. Dois modos de falha seguem diretamente:
- Orifício obstruído. Carbono, lama ou um elemento filtrante deformado bloqueiam o furo. O óleo se acumula no separador, o elemento satura e o arraste de óleo começa — tipicamente 20–60 ppm e aumentando, com óleo visível no filtro a jusante e às vezes no secador. A pressão diferencial do separador pode parecer normal no início, por isso o elemento é culpado.
- Orifício perfurado ou válvula travada aberta. Alguém limpa a linha com um arame ou perfura o furo para “melhorar o fluxo”. Agora o ar comprimido faz um curto-circuito de volta para a sucção: a capacidade cai, a temperatura de descarga sobe, o óleo é expulso do tanque mais rápido do que retorna, e a máquina soa levemente diferente em carga total.
A válvula de retenção da montagem tem sua própria falha: uma mola fraca ou quebrada permite que a válvula vibre, e um assento desgastado deixa o ar passar mesmo quando a válvula está fechada. Ambos produzem o mesmo resultado de um orifício superdimensionado.
Teste de campo, cinco minutos: ligue a máquina até a pressão total, pare-a e observe a linha de retorno. Ela deve estar morna ao toque e o óleo no tubo de visão deve se mover. Em seguida, isole e remova a válvula de retenção; assopre através dela na direção livre — deve passar ar facilmente — e na direção fechada, onde deve segurar. Passe um pino do tamanho correto ou um cabo de broca pelo orifício para confirmar o diâmetro, nunca para alargá-lo.
| Sintoma | Estado da válvula de retenção | Teste de confirmação |
|---|---|---|
| Óleo na linha de ar, elemento saturado prematuramente | Orifício bloqueado ou travado fechado | Linha fria após um ciclo de carga; sem movimento de óleo no tubo |
| Baixa capacidade, alta temperatura de descarga | Travado aberto, ou orifício alargado | Ar passa livremente em ambas as direções; diâmetro medido acima da especificação |
| Ruído de chocalho no tanque, nível de óleo instável | Mola quebrada ou assento desgastado | Válvula não mantém a direção fechada; comprimento livre da mola curto |
Válvula de pressão mínima: três funções em um único corpo
A válvula de pressão mínima (MPV) parece uma simples válvula com mola, mas executa três funções simultaneamente, e cada uma falha de maneira distinta.
- Manter a pressão do tanque. O elemento separador só separa o óleo eficientemente acima de aproximadamente 4–5 bar g; abaixo disso, a velocidade da névoa de óleo através do elemento permanece alta e o arraste aumenta drasticamente. A MPV mantém o tanque acima desse limite mesmo quando a máquina está descarregada ou a demanda a jusante é baixa.
- Bloquear o refluxo. Ela assenta como uma válvula de retenção, impedindo que o ar do receptor retorne pelo compressor quando a máquina para.
- Trabalhar com o sistema de purga. Na parada, a solenoide de purga ventila o tanque; a MPV e seu assento determinam a velocidade e a completude dessa operação.
Falhas típicas e suas manifestações em campo:
- Assento desgastado ou mola fraca — a pressão do tanque não se mantém em baixa demanda. O arraste de óleo aparece em carga parcial e desaparece em carga total, a assinatura clássica. Trocar o elemento separador nunca resolve.
- Travada fechada ou parcialmente fechada — a pressão do tanque fica alta, a temperatura de descarga sobe, a máquina carrega e descarrega em um ritmo estranho, e a válvula de segurança pode vazar.
- Assento com vazamento — o ar do receptor retorna pelo compressor parado, fazendo a máquina reiniciar contra pressão, o motor puxa alta corrente na partida, e a pressão do receptor cai durante a noite sem vazamento na planta.
- Mola ou pacote de calços incorreto — a válvula abre na pressão errada. Isso ocorre quando uma válvula é reconstruída com um kit genérico em vez do específico para o modelo.
Teste em campo: com a máquina operando em demanda mínima, observe a pressão do tanque no controlador. Ela deve se manter na pressão mínima de projeto e subir apenas quando a demanda aumentar. Em seguida, pare a máquina e observe a pressão do receptor: um declínio lento e constante por vazamentos do processo é normal; uma queda rápida que para na pressão de ajuste da MPV indica o assento da válvula.
Por que uma falha parece exatamente igual a outra
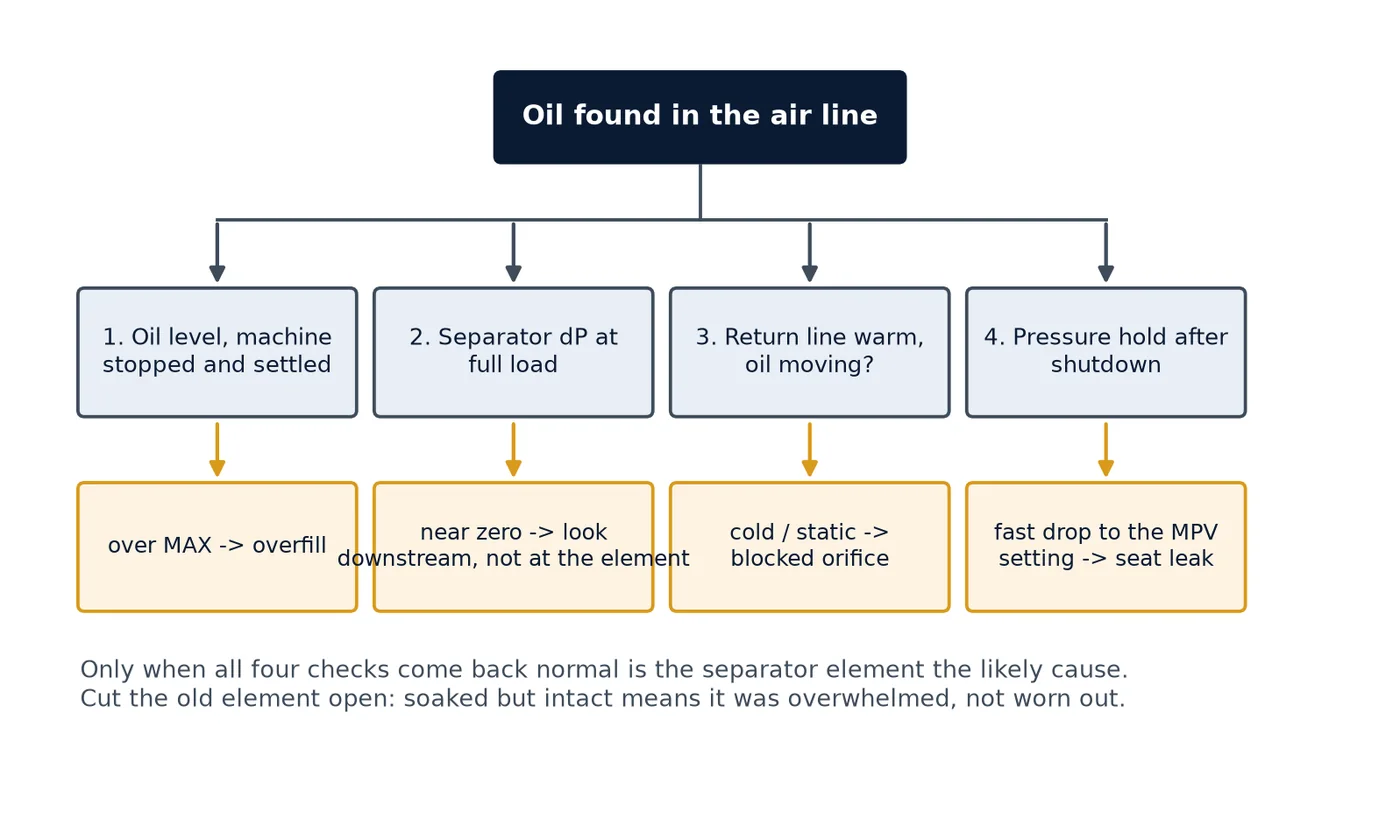
O arraste de óleo é o sintoma comum, portanto, diagnostique em uma ordem fixa. Esta sequência leva cerca de meia hora e elimina as causas mais baratas primeiro:
- Confirme a leitura do nível de óleo com a máquina parada e estabilizada. O excesso de enchimento é a causa mais comum de separadores “com falha”.
- Verifique a pressão diferencial do separador em relação ao limite do manual. Uma pressão diferencial baixa com arraste intenso aponta para longe do elemento e em direção à MPV ou à linha de retorno.
- Verifique a linha de retorno quanto a fluxo, temperatura e um orifício de diâmetro correto.
- Teste de retenção de pressão no tanque após o desligamento — isola o vazamento do assento da MPV do vazamento do processo.
- Então suspeite do elemento.
Mais duas peças pertencem à lista de suspeitas porque imitam todas as três: um elemento separador que foi limpo e recolocado com uma junta danificada, e um filtro de óleo em bypass porque nunca foi trocado. Ambos empurram óleo para onde não deveria ir.
Rotina de inspeção que mantém todas as três honestas
Nenhuma dessas verificações precisa de um especialista. Elas precisam estar em uma lista e realmente serem feitas.
| Intervalo | Tarefa | Critério de aprovação |
|---|---|---|
| Diariamente | Ler o nível e a aparência do óleo | Entre MIN e MAX, sem espuma persistente, óleo limpo |
| Semanalmente | Anotar a pressão do tanque em baixa demanda | Mantém o mínimo de projeto (tipicamente 4–5 bar g) |
| Semanalmente | Verificação de retenção de pressão após desligamento | Decaimento apenas na taxa dos vazamentos conhecidos da planta |
| A cada 2.000 h | Remover e testar a válvula de retenção e o orifício de retorno | Passa em um sentido, retém no outro, diâmetro dentro da especificação |
| A cada 4.000 h | Inspecionar assento e mola da MPV; verificar blowdown | Assento limpo, pressão de abertura correta, tanque ventila completamente |
| A cada troca de elemento | Inspecionar corpo e vedação do visor | Sem trincas, sem vazamentos, comprimento correto |
Quando substituir em vez de limpar
Carbono e borra podem ser limpos de uma linha de retorno; um diâmetro alterado não pode ser restaurado, uma mola não pode ser retemperada e um visor trincado não pode ser polido para uma leitura verdadeira. Substitua, não repare, quando:
- o diâmetro do orifício for maior que a figura do manual, ou a linha tiver sido alargada em algum momento da história da máquina;
- o comprimento livre da mola da válvula de retenção estiver abaixo da especificação, ou a válvula não retiver no sentido fechado;
- o assento da MPV apresentar um sulco visível ou a pressão de abertura estiver fora em mais de cerca de 0,5 bar;
- o visor estiver opaco, trincado, ou a vedação vazar após reaperto.
Estas são peças de baixo custo em relação ao que protegem. Se você mantiver um kit de sobressalentes por modelo no local, inclua estes três. Leitura relacionada: intervalos de substituição e critérios de rejeição para filtros de ar, óleo e separador, e o mapa de solução de problemas de sintoma à causa.
Perguntas frequentes
Por que meu compressor consome óleo mas não apresenta vazamento visível nem fumaça?
O óleo sai pela linha de ar na forma de vapor ou névoa, não como um vazamento visível. Primeiro verifique o método de leitura do nível de óleo (excesso de óleo), depois a pressão diferencial do separador, e em seguida o orifício da válvula de retenção de retorno. Uma máquina que consome óleo apenas em carga parcial geralmente indica problema na válvula de pressão mínima, porque a pressão do tanque cai abaixo do nível onde a separação funciona.
Posso limpar o orifício da válvula de retenção de retorno de óleo com um arame?
Use um arame ou alfinete apenas para confirmar o diâmetro do furo, nunca para alargá-lo. O orifício é calibrado para permitir um filete de óleo enquanto bloqueia o ar. Abri-lo mesmo uma fração de milímetro faz com que o ar comprimido retorne à sucção, o que reduz a capacidade e eleva a temperatura de descarga — e depois parece uma falha totalmente diferente.
Como diferenciar uma válvula de pressão mínima com falha de um elemento separador desgastado?
Opere a máquina em baixa demanda por dez minutos. Se houver arraste de óleo em carga parcial e desaparecer em carga total, suspeite da válvula de pressão mínima. Se o arraste estiver presente em todas as cargas e a pressão diferencial do separador estiver acima do limite do manual, o elemento é a causa mais provável. Um teste de retenção de pressão após o desligamento confirma se o assento da válvula está com retorno de vazamento.
Qual nível de óleo o visor deve mostrar?
Entre as marcas MIN e MAX com a máquina parada, pressão liberada e cinco a dez minutos de tempo de estabilização. O nível em funcionamento é sempre mais baixo e não é uma referência válida para completar. Na maioria dos conjuntos, o nível correto com a máquina parada é em torno do meio do visor, não no topo.
A regulagem da válvula de pressão mínima difere entre máquinas de 8 bar e 16 bar?
Sim. A válvula é ajustada em relação à pressão de trabalho da máquina e à pressão que o elemento separador precisa para uma separação eficiente, portanto, as molas e calços são específicos do modelo. Sempre instale a válvula especificada para o modelo e classe de pressão; uma válvula reconstruída com um kit genérico pode abrir cedo e causar arraste de óleo, ou tarde e causar alta temperatura.
Estas respostas cobrem os casos comuns. Os limites específicos da máquina sempre vêm do manual da unidade que você tem em mãos.
Precisa da peça certa de primeira?
Visores, válvulas de retenção, válvulas de pressão mínima e elementos separadores para compressores de parafuso — envie a placa de identificação do modelo e a peça que está substituindo, e nós faremos a correspondência.