
油视镜、回油单向阀与最小压力阀:决定压缩机可靠性的三个小部件
简而言之:在喷油螺杆压缩机上,三个小部件导致的意外停机比大多数昂贵部件更多——油视镜、分离器管路上的回油(扫气)单向阀,以及最小压力阀。视镜决定了您能否信任油位读数。回油单向阀决定了油是回到主机还是进入您的空气管路。最小压力阀决定了机器在低负载运行时,分离器是否还能分离油。
这三者都会悄无声息地失效。没有一个会单独触发故障代码。而且由于它们的症状与磨损的分离器滤芯几乎完全重叠,它们是最常因未被更换而被更换的部件——滤芯换了,六周后跑油问题重现,而真正的故障仍留在储气罐里。本指南涵盖每个部件的作用、我们最常见的故障模式,以及能在半小时内区分彼此的现场测试方法。
这三个部件的实际功能
在大多数机组上,这三个部件彼此相距不到一米,这正是它们容易被混淆的原因。它们的功能完全不同。
- 油视镜——观察分离器储气罐的窗口。它显示静态油位,同样重要的是油的状态:颜色、泡沫、气泡,以及停机后油是否回流。
- 回油单向阀——一个弹簧加载的单向阀,通常与一个约0.8–1.5 mm的固定节流孔组合,位于将分离器滤芯收集的油返回至主机低压侧的小管路上。它允许油单向滴流通过,并阻止压缩空气反向流动。
- 最小压力阀——位于储气罐出口的弹簧设定阀,用于维持分离器储气罐内的最低压力(通常约为4–5 bar g),作为防止储气罐空气倒流的单向阀,并与排污电磁阀协同工作,在停机时释放储气罐压力。
在空气和油路中,这三个部件构成一个链条:视镜报告油量,回油单向阀确保这部分油循环回轴承,最小压力阀则保持储气罐压力足够高,使分离器滤芯能正常工作。链条中任何一环断裂,症状都会出现在另一端。
油位视镜:正确读取再作判断
大多数油位判断失误源于读数错误,而非部件故障。运行与停机状态下视镜液位相差15–25 mm,这是因为运行中的机油会分布在冷却器、过滤器、管路和机头中。运行时读取会导致过量注油;过量注油会产生与分离器失效完全相似的跑油现象。
请在设备停机、泄压并静置五至十分钟后,于水平地面上读取液位。同时需观察油液状态,而不仅是高度。
| 视镜观察现象 | 最可能原因 | 处理措施 |
|---|---|---|
| 液位稳定,油色呈蜜色至浅琥珀色 | 正常状态 | 每次维保时记录 |
| 停机后泡沫持续超过30 秒 | 油品型号错误、水分污染或过量注油 | 取样检测;对照手册核实油品型号 |
| 运行时持续气泡,液位下降 | 进气侧吸入空气或回油管路泄漏 | 对回油管路进行压力测试;检查进气口是否有松动接头 |
| 油色发黑、浑浊或呈乳白色 | 过热(发黑)或冷凝水混入(乳白色) | 检查排气温度并排放冷凝水;更换润滑油 |
| 视油镜龟裂、模糊或密封处渗油 | 塑料件老化、受热及紫外线脆化 | 更换视油镜——读数不准可能导致机头损坏 |
| 油位正确但机器仍因高温跳机 | 油路循环不畅:回油管堵塞或单向阀卡滞 | 请参考下方回油单向阀章节 |
视油镜还存在第二种不易察觉的故障模式:更换时使用了长度或螺纹规格错误的配件。若视油镜过长10 mm,读数会偏高,操作员会排放润滑油以使油位回到正常范围,导致机器在数月内实际缺油10 mm。务必核对原厂零件号,而非仅匹配螺纹尺寸,并确保视油镜在油箱壁上的安装深度与原装件一致。
回油单向阀:整机中最小的节流孔
油气分离器元件收集油雾并将其凝结成油滴排出。这些油滴无法自行返回机头,因此通过一根小管线——通常带有视油镜或一小段铜管——将油滴从元件底部引至吸气侧的低压点。该管线中设有两个部件:单向阀和校准孔板。
孔板是关键所在。其孔径必须足够小,仅允许少量油滴通过(每小时数升),同时确保几乎没有压缩空气回流至吸气侧。由此直接引发两种故障模式:
- 孔板堵塞。积碳、油泥或变形的滤芯堵塞孔洞。油液在分离器内积聚,元件饱和,开始出现跑油现象——典型表现为下游过滤器(有时在冷干机)可见油迹,含油量达20–60 ppm且持续上升。分离器压差初期可能显示正常,这正是滤芯常被误判为故障的原因。
- 孔板被钻大或阀门卡滞在开启位。 操作人员用铁丝疏通管线或扩大孔径试图“改善流动”。此时压缩空气直接短路回流至吸气侧:排气量下降,排气温度升高,油箱油液排出速度大于回流速度,满载时机组运行声音出现细微变化。
组件中的单向阀也存在特有故障:弹簧疲软或断裂会导致阀门震颤,阀座磨损则使阀门关闭时仍漏气。这两种情况都会产生与孔板孔径过大相同的后果。
五分钟现场测试:将机组运行至全压后停机,观察回油管。管路应触感温热,视油镜内油液应有流动。随后隔离并拆下单向阀,沿自由方向吹气——应畅通无阻——再测试关闭方向,应完全密封。使用尺寸匹配的探针或钻柄穿过孔板验证孔径,切勿扩大孔洞。
| 故障现象 | 回油单向阀状态 | 确认测试 |
|---|---|---|
| 气管带油,油分芯过早饱和 | 节流孔堵塞或卡滞关闭 | 加载循环后管路冰冷;管内无油流动 |
| 排气量低,排气温度高 | 卡滞开启,或节流孔扩大 | 空气双向自由通过;孔径测量超出规格 |
| 储气罐处有异响,油位不稳定 | 弹簧断裂或阀座磨损 | 阀门无法保持关闭方向;弹簧自由长度过短 |
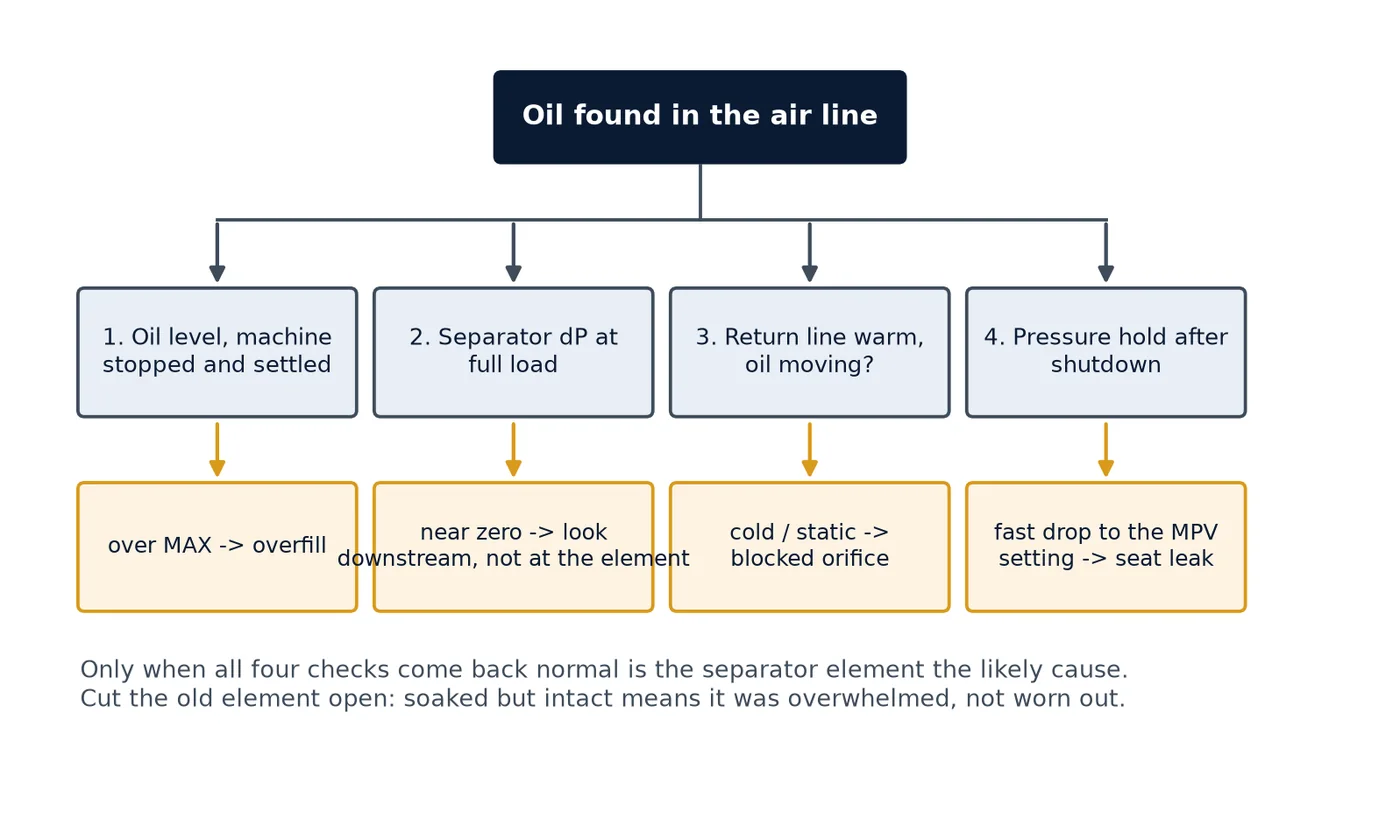
最小压力阀:一体三用
最小压力阀(MPV)看似一个简单的弹簧加载阀,但它同时执行三项功能,且每项功能的失效模式各不相同。
- 维持储气罐压力。油气分离器元件仅在约4–5 bar g以上压力下才能高效分离油雾;低于此压力,油雾通过元件的流速保持较高,导致含油量急剧上升。MPV确保即使在空压机卸载或下游用气量较小时,储气罐压力也维持在此最低值之上。
- 防止回流。它起到止回阀的作用,因此当空压机停机时,储气罐内的空气不会通过压缩机倒流。
- 与排污系统协同工作。停机时,排污电磁阀对储气罐进行泄压;MPV及其阀座决定了泄压的速度和彻底程度。
典型故障及其现场表现:
- 阀座磨损或弹簧疲软 — 低需求时储气罐压力无法维持。部分负载时出现跑油,满负载时消失,这是典型的故障特征。更换油气分离器元件无法解决此问题。
- 卡滞关闭或部分关闭 — 储气罐压力偏高,排气温度升高,机器加载/卸载节奏异常,安全阀可能渗漏。
- 阀座泄漏 — 储气罐空气通过停机的压缩机倒流,导致机器带压启动,电机启动电流过高,且夜间无生产时储气罐压力持续下降。
- 弹簧或垫片组错误 — 阀门在错误压力下开启。这通常发生在使用通用维修包而非型号专用件进行维修后。
现场测试: 在机器以最低需求运行时,观察控制器上的储气罐压力。压力应稳定在设计最低值,仅当需求增加时才上升。然后停机观察储气罐压力:因工艺泄漏导致的缓慢平稳下降属正常现象;若压力快速下降至最小压力阀设定值后停止,则表明阀座存在问题。
为何故障现象如此相似
确保三者正常运行的检查规程
这些检查均无需专业人员,但必须形成清单并切实执行。
| 周期 | 检查项目 | 合格标准 |
|---|---|---|
| 每日 | 观察油位及油液状态 | 位于MIN与MAX之间,无持续泡沫,油液清澈 |
| 每周 | 记录低负荷时储罐压力 | 保持设计最低压力(通常为4–5 bar g) |
| 每周 | 停机后保压检查 | 压力下降速率仅与已知管网泄漏量一致 |
| 每2,000 小时 | 拆卸并测试回油单向阀及节流孔 | 单向导通,反向密封,孔径符合规格 |
| 每4,000 小时 | 检查最小压力阀阀座与弹簧;测试泄放 | 阀座清洁,开启压力正确,储气罐完全排气 |
| 每次更换滤芯时 | 检查视镜本体及密封件 | 无裂纹,无渗漏,长度正确 |
何时应更换而非清洁
回油管路中的积碳和油泥可以清洗;但孔径改变无法恢复,弹簧无法重新回火,有裂纹的视镜也无法抛光至准确读数。出现以下情况时,请更换而非维修:
- 节流孔孔径大于手册规定值,或该管路在设备使用历史中曾被扩孔;
- 单向阀弹簧自由长度低于规格,或阀门无法保持关闭方向密封;
- 最小压力阀阀座出现可见沟槽,或开启压力偏差超过约0.5 bar;
- 视镜模糊、有裂纹,或重新紧固后密封处仍有渗漏。
相对于它们所保护的部件,这些都是低成本零件。如果您为每种型号在现场备有一套备件包,请将这三件放入其中。相关阅读:空滤、油滤及油分芯更换周期与报废标准,以及故障现象与原因排查对照图。
常见问题
为什么我的空压机耗油但无泄漏也无冒烟?
油以蒸汽或雾状形式通过空气管路排出,而非可见泄漏。首先检查油位读数方法(是否加注过量),然后检查油气分离器压差,最后检查回油单向阀节流孔。仅在部分负载下耗油的机器通常是最小压力阀问题,因为储气罐压力低于分离器有效工作的压力水平。
可以用金属丝清洁回油单向阀节流孔吗?
仅可使用金属丝或针确认孔径,切勿扩大。该节流孔经校准可通过微量油流同时阻隔空气。即使扩大零点几毫米,也会导致压缩空气回流至吸气侧,这会降低排气量并升高排气温度——且之后会表现为完全不同的故障现象。
如何区分最小压力阀故障与油气分离器滤芯磨损?
在低负荷下运行机器十分钟。若部分负载时出现跑油现象,满负荷时消失,应怀疑最小压力阀。若所有负载下均存在跑油且油气分离器压差高于手册限值,则分离芯更可能是原因。停机后的保压测试可确认阀座是否存在回漏。
油位镜应显示何种油位?
机器停止、压力释放并静置五至十分钟后,油位应在MIN与MAX标记之间。运行油位始终较低,不能作为补油参考。大多数机组正确的静态油位约在视窗中部,而非顶部。
8 bar与16 bar机型的最小压力阀设定是否不同?
是的。该阀根据机器工作压力及分离芯高效分离所需压力设定,因此弹簧与垫片均为机型专用。务必安装对应机型与压力等级的指定阀门;使用通用维修包重建的阀门可能过早开启导致跑油,或过晚开启导致高温。
以上解答涵盖常见情况。具体机型的限值始终以您所操作设备的手册为准。