
Filtros de Aire, Aceite y Separador: Intervalos de Sustitución y Criterios de Rechazo
Respuesta corta:En un compresor de tornillo lubricado, en una planta limpia y con temperatura controlada, programe el filtro de aire de admisión cada 2.000 horas de funcionamiento; el filtro de aceite, con cada cambio de aceite (normalmente a las 4.000 horas); y el elemento separador aire-aceite, entre las 4.000 y las 8.000 horas. Si hay polvo, calor o la máquina trabaja a plena carga todo el día, reduzca esos valores entre un 30 y un 50 por ciento — y deje que decida el manómetro de presión diferencial, no el calendario.
Ese es el plan. La pregunta que de verdad cuesta dinero en campo es otra: si el manómetro está en la zona amarilla a las 1.800 horas, ¿el elemento ya está agotado o hay un prefiltro sucio, una válvula de bypass atascada o un retorno de aceite obstruido? Aquí fijamos los intervalos, los factores que los corrigen y los criterios de rechazo que aplicamos para condenar un elemento filtrante con pruebas, no con conjeturas.
Qué protege realmente cada uno de los tres filtros
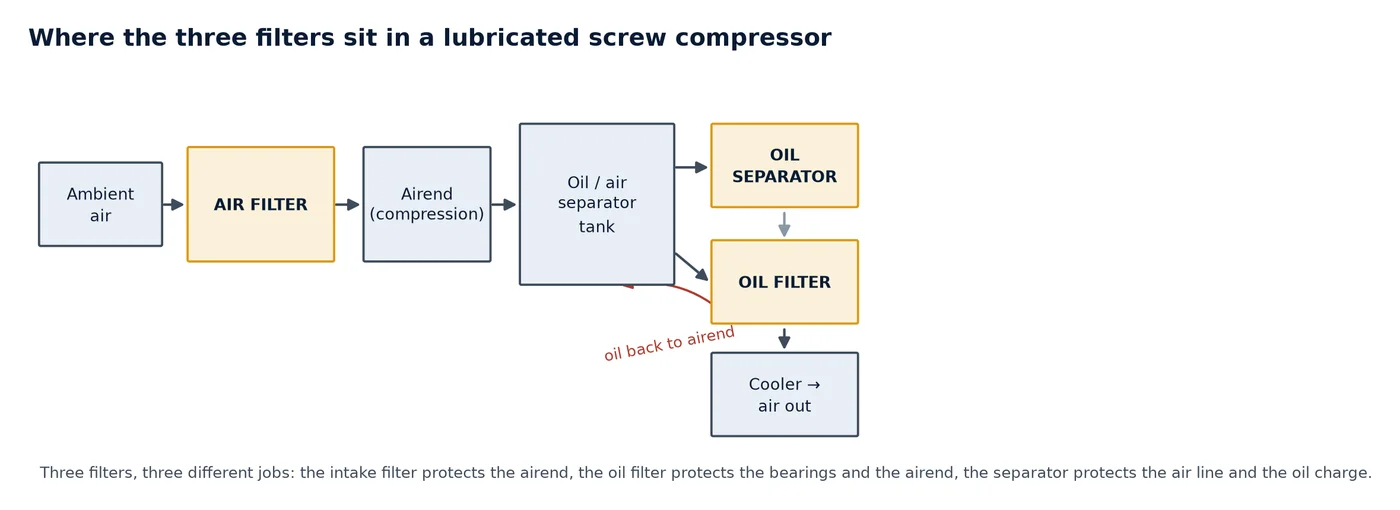
Los tres elementos suelen tratarse como un solo bloque de consumibles porque casi siempre se cambian juntos. Cada uno cumple una función distinta y falla por motivos distintos. Entenderlo separa un plan de mantenimiento real de un simple pedido de repuestos.
| Elemento | Qué elimina | Qué protege | Fin de vida típico |
|---|---|---|---|
| Filtro de aire de admisión | Polvo, polen y partículas de taller de 5–10 micras o más. | Protege rotor y carcasa, mantiene la carga de aceite y cuida el elemento separador. | Se obstruye por polvo: sube la restricción y cae el caudal. |
| Filtro de aceite | Retiene partículas metálicas, barniz, carbono y lodos del envejecimiento térmico. | Protege rodamientos, sello del eje y componentes internos del airend. | Medio saturado o válvula de bypass abierta: el aceite circula sin filtrar. |
| Separador aire-aceite | Aerosol de aceite que sale arrastrado del depósito separador (hasta 1–3 ppm con un elemento sano). | Cuida la línea de aire comprimido, los secadores, los filtros y la propia carga de aceite. | Se satura o colapsa: sube el arrastre de aceite y después aumenta la caída de presión. |
Fíjese en qué se lleva por delante cada fallo. Un filtro de aire saturado se lleva capacidad. Un filtro de aceite saturado se lleva vida de rodamientos. Un separador saturado se lleva aceite; y el aceite es lo más caro que se pierde sin avisar en una sala de compresores.
Intervalos de referencia: primero las horas, después el calendario.
Los contadores de servicio de los compresores de tornillo miden horas de funcionamiento; no registran horas en carga ni la agresividad del ambiente. Ahí está la causa de la mayoría de los fallos prematuros: dos máquinas pueden marcar 2.000 horas en el panel de control y una haber movido el doble de aire que la otra. Use la tabla siguiente como punto de partida y ajústela con los factores de la sección siguiente.
| Elemento | Limpio / ambiente templado | Polvoriento, caluroso o con carga completa continua | Límite por calendario |
|---|---|---|---|
| Filtro de admisión de aire | 2.000 h | 1.000 h (500 h en polvo de fundición o cemento) | 12 meses |
| Filtro de aceite | 4.000 h, con el cambio de aceite | 2.000 h | 12 meses |
| Elemento separador de aire y aceite | 6.000–8.000 h | 3.000–4.000 h | 12–24 meses |
El límite por calendario pesa más de lo que suelen reconocer la mayoría de los planes de mantenimiento. El aceite se oxida, el medio filtrante absorbe humedad y las juntas de goma se deforman, tanto si la máquina trabaja como si no. Un compresor de reserva que suma 400 horas al año también necesita cambiar el filtro de aceite a tiempo: la carga de contaminantes procede sobre todo de la condensación y de los ciclos de arranque y parada, no de las horas de funcionamiento.
Los cuatro factores de corrección que cambian el intervalo
No discuta si 2.000 horas es lo correcto: aplique cuatro multiplicadores a la línea base y anote el resultado en la propia máquina. Es también la forma más rápida de explicar a un cliente por qué su intervalo no coincide con el manual.
| Factor | Condición | Efecto en el filtro de aire | Efecto en el filtro de aceite y en el separador |
|---|---|---|---|
| Carga de polvo | Mecanizado, chorro de arena, textil, cemento | Redúzcalo a la mitad; añada un prefiltro o cambie de sitio la admisión | Reduzca un 20–30%: llegan más sólidos al aceite |
| Temperatura ambiente | Por encima de 35 °C sostenidos, o dentro de una carcasa en una planta caliente | Poco efecto directo | Reducción del 20%; la oxidación del aceite y la formación de barniz se aceleran |
| Ciclo de trabajo | Carga por encima del 80% durante la mayor parte del día | Reducción del 20%; se mueve más aire por hora | Reducción del 20–30%; pasa más aerosol de aceite por el separador |
| Ciclos de arranque y parada | Arranques frecuentes, turnos cortos y servicio en espera | Poco efecto directo | Reducción del 20%; predominan la condensación y la acumulación de ácidos. |
Dos de esos factores tiran en sentidos opuestos, y por eso un programa basado solo en horas se desvía. Una máquina en espera, en un emplazamiento limpio, puede llegar a 12 meses con 500 horas y una carga de aceite húmedo; una máquina en una fundición puede llegar a 500 horas con un filtro que parece una manta de fieltro. Ambos están vencidos según un criterio que el contador de horas no puede ver.
Criterios de rechazo: tres pruebas antes de descartar un elemento.
Un filtro se rechaza con pruebas, no porque se vea oscuro. En un filtro de aire, un medio oscuro es normal y muchas veces indica que trabaja bien. Aplique estas pruebas en orden; basta con que falle la primera.
Filtro de admisión de aire
- Manómetro de restricción:En la mayoría de las carcasas de admisión hay un indicador mecánico que se enclava en rojo cuando la restricción supera el punto de servicio (normalmente 6–10 kPa según el elemento). Si está enclavado, cambie el elemento; no reinicie el indicador para continuar.
- Prueba visual y de luz:Ponga el elemento a contraluz. Las perforaciones puntuales, las grietas en el tapón final, un paquete de pliegues colapsado o polvo que haya pasado el labio de sellado obligan a cambiarlo, aunque tenga pocas horas.
- Comprobación del sello:Una junta dura, aplanada o rota ya basta para rechazar el elemento: el aire sin filtrar que se cuela por el sello daña más que un elemento sucio.
Filtro de aceite
- Diferencial de presión:Un aumento de alrededor de 1 bar sobre la línea base limpia, a temperatura de operación, indica que el medio está saturado. Si la carcasa está fría por un lado y caliente por el otro, la válvula de derivación está abierta y los rodamientos trabajan con aceite sin filtrar.
- Análisis de aceite:Si el hierro y el aluminio suben de una muestra a otra y no hay fallo mecánico, el problema apunta a la filtración más que al desgaste.
- Inspección física:Corte un elemento usado. Los lodos, la pasta metálica en los pliegues o un tubo central colapsado son motivos de rechazo; un elemento gris uniforme no lo es.
Elemento separador aire-aceite
- Arrastre de aceite:Niebla visible en el drenaje del postenfriador, aceite en el condensado o un consumo de aceite al alza sin fugas externas. Es el separador el que avisa.
- Caída de presión en el tanque:Compare la presión del tanque con la de línea a plena carga. Si la diferencia crece, el elemento está saturado.
- Espuma en el visor:Si el aceite ya está caliente y sigue saliendo espuma, el separador está saturado y devuelve mal el aceite, o el orificio de retorno está tapado. Revise el orificio antes de culpar al elemento.
Antes de pedir nada, una advertencia: si un separador falla a las 1.200 horas, normalmente es un síntoma, no un lote defectuoso. El sobrellenado, una viscosidad de aceite incorrecta, una línea de retorno obstruida o una válvula de presión mínima defectuosa destruirán un elemento nuevo en las mismas horas. Corrija la causa o volverá en tres meses con la misma queja.
Lectura correcta del manómetro diferencial
Casi todas las discusiones sobre el estado del filtro nacen de leer el manómetro cuando no toca. Estas tres reglas hacen que la lectura sea fiable:
- Lea a plena carga y con el equipo a temperatura de funcionamiento.Una lectura de restricción en ralentí no sirve: el caudal es bajo y la caída de presión también.
- Fije una línea base con el filtro limpio.Anote la lectura en la carcasa con el elemento nuevo. Cada lectura posterior se compara con ese número, no con un valor de catálogo.
- Fíjese en la tendencia, no en el número absoluto.Si un filtro pasa de 0,2 a 0,6 bar en 800 horas, ya está acabado para planificar, aunque la zona roja empiece en 1,0 bar.
En máquinas sin manómetro, un instrumento diferencial sencillo de 0–1 bar conectado en derivación a través de la carcasa del filtro se amortiza con el primer cambio innecesario que evita — o con el primer elemento colapsado que detecta.elementos de filtro de aceite y elementos separadores de aceiteNuestros equipos están construidos para soportar esa medición sin que la carcasa se agriete en el puerto.
Del síntoma al filtro: tabla de diagnóstico
Si llega una máquina con una queja y no con una solicitud de servicio, empiece por el síntoma y vaya hacia atrás. Esta tabla recoge los casos que más vemos en los escritorios de servicio de los distribuidores.
| Síntoma | Causa más probable en el filtro | Confirmar con | No pasar por alto |
|---|---|---|---|
| Caída de caudal y menos corriente del motor | Restricción en la admisión de aire | Indicador de restricción; comparar con la línea base limpia | Conducto de admisión obstruido o persiana cerrada |
| Temperatura de descarga alta | Filtro de aceite saturado, bypass abierto o caudal de aceite bajo | Diferencial de presión en el filtro de aceite | Enfriador sucio, nivel de aceite bajo o termostato |
| Aceite en la línea de aire y en los secadores | Separador saturado o colapsado | Prueba de arrastre; diferencia de presión entre tanque y línea | Orificio de retorno obstruido, exceso de llenado o aceite incorrecto |
| Sube el consumo de aceite y no aparecen fugas | Separador al final de su vida útil | Pesar el relleno y comparar con las horas de funcionamiento | Fuga en el sello del eje que se evapora sin dejar rastro |
| Medio filtrante colapsado o reventado | Entrada de agua o elemento incorrecto montado | Comprobar el drenaje de la carcasa, el número de pieza y el ajuste del sello | Separador montado al revés |
| Polvo fino aguas abajo de la admisión | Labio de sellado mal asentado o carcasa deformada | Prueba de limpieza en el interior del tubo de admisión | Manguera de admisión agrietada después del filtro |
Qué debe tener un distribuidor en stock
El stock de filtros sostiene la promesa de servicio. Si el elemento no está en el estante, la máquina del cliente sigue 500 horas más con un separador saturado; la próxima conversación será sobre consumo de aceite, no sobre filtros. Un mínimo viable para un servicio que atienda máquinas de varios modelos de 15–75 kW:
- Filtros de aire en los dos o tres tamaños de carcasa que cubran la mayor parte del parque instalado, no una unidad de cada variante
- Filtros de aceite compatibles con las mismas familias de motor, más las versiones de elemento pequeño de las máquinas compactas
- Elementos separadores en los dos o tres diámetros de tanque habituales — son los que más tardan en llegar y los que más daño hacen si se alargan más allá de su vida útil
- Kits de juntas y filtros de orificio de purga. Tenerlos cuesta casi nada y evitan la mayoría de los fallos repetidos del separador
- Un manómetro diferencial y una etiqueta de referencia limpia en cada furgoneta de servicio
En la admisión, nuestros elementos de filtro de aireestán disponibles en los tamaños de carcasa habituales; la ingeniería del paquete de pliegues se explica en este análisis de la construcción del filtro de aire. Si la máquina también lleva filtración posterior, la lógica para clasificar elementos en filtros de precisión explicados le evitará sobredimensionar coalescedores para compensar un separador desgastado.
Preguntas frecuentes
¿Puedo limpiar un filtro de aire en vez de cambiarlo?
Soplar aire a baja presión desde el lado limpio de un elemento seco de papel plegado puede sacarte de un apuro y alargar algo la vida útil, pero no recupera el medio filtrante y muchas veces daña los pliegues. En una máquina crítica, cámbialo. La excepción son los prefiltros lavables, que están hechos para eso.
¿Por qué me ha fallado el elemento separador a las 1.200 horas?
Casi siempre hay una de estas cuatro causas: la carga de aceite está por encima del nivel máximo; la línea de retorno o el orificio están obstruidos; la viscosidad del aceite no es la que pide la máquina; o la válvula de presión mínima no retiene y el elemento sufre flujo inverso al apagarse. Cambia el elemento solo cuando hayas comprobado una de estas condiciones.
¿Es seguro un intervalo de 4.000 horas para el filtro de aceite en una máquina que trabaja 24 horas al día?
Solo si el análisis de aceite lo respalda. Trabajar sin parar y a carga alta acelera el envejecimiento del aceite y satura antes el filtro. En operación 24/7, lo normal es moverse entre 2.000 y 3.000 horas, con muestreo de aceite en uno de cada dos cambios.
¿Tengo que usar la misma marca de filtro que el compresor?
El filtro tiene que encajar con la carcasa, la geometría del sellado y el caudal nominal de la máquina. Si cumple esos requisitos, un elemento equivalente bien especificado hace el mismo trabajo. Lo que falla es un elemento parecido por fuera pero con la superficie del medio filtrante equivocada o un sello blando; ese fallo sale caro.
Estas respuestas valen para los casos habituales en compresores de tornillo lubricados. Los límites concretos de cada máquina están siempre en el manual de la unidad que tienes delante.
¿Tienes que configurar un programa de filtros para una flota?
Dinos los modelos de máquina, las condiciones del sitio y cuántas unidades mantienes. Te responderemos con la lista de elementos, el intervalo recomendado por tipo de sitio y las pruebas de rechazo que tus técnicos pueden hacer in situ.